Artykuł sponsorowany
Co w projekcie opakowania kartonowego najbardziej zmienia koszt i termin wykonania
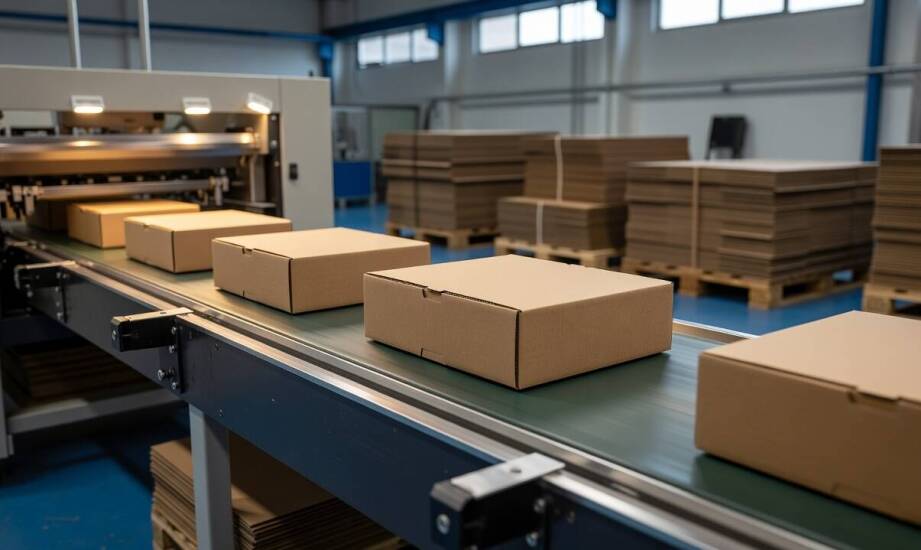
Wyobraźmy sobie dwa zlecenia na pozornie identyczne pudełka przeznaczone do zabezpieczenia tego samego produktu elektronicznego. Pierwszy projekt zakłada wykorzystanie standardowej tektury trzywarstwowej o gramaturze w przedziale 350–450 g/m² oraz zastosowanie prostej formy klapowej, która wymaga zaledwie czterech bigów. Drugi wariant opiera się na grubszej tekturze pięciowarstwowej o gramaturze sięgającej 700–900 g/m², posiada rozbudowaną konstrukcję z wewnętrznymi przegrodami amortyzującymi i zakłada nałożenie selektywnego lakieru. Mimo że obie wersje spełniają tę samą funkcję ochronną, proces ich wytwarzania mocno się różni. Produkcja opakowań kartonowych charakteryzuje się ogromną wrażliwością na detale technologiczne. Zleceniodawcy często skupiają się wyłącznie na szacie graficznej, pomijając mechanikę składania. Tymczasem nawet drobne modyfikacje w specyfikacji materiałowej wpływają bezpośrednio na ostateczny koszt i harmonogram prac maszynowych.
Przeczytaj również: Na jakich zasadach firmy ubezpieczeniowe współpracują z agencjami ochrony?
Wpływ gramatury i skomplikowania formy na budżet
Wyższa gramatura tektury zwiększa sztywność i odporność na obciążenia, co skutecznie ogranicza ryzyko deformacji podczas magazynowania. Wybór grubszego materiału podnosi jednocześnie zużycie surowca, co przekłada się na wyższe koszty wyprodukowania pojedynczej sztuki. Standardowa tektura trzywarstwowa używana w poligrafii mieści się zazwyczaj w przedziale 280–600 g/m². Solidniejsze warianty pięciowarstwowe osiągają natomiast od 570 do nawet 1600 g/m². Zastosowanie lżejszego tworzywa wydaje się początkowo ekonomiczne, ale przy cięższych towarach wymusza projektowanie dodatkowych wkładek wzmacniających. Zbyt cienki arkusz pęka niekiedy podczas zaginania włókien na krawędziach. Wymaga to wykonania kilku serii prototypów i ostrożnego modyfikowania siły nacisku noży formatujących. Fizyczna struktura arkusza określa liczbę niezbędnych iteracji przed ostatecznym uruchomieniem linii.
Przeczytaj również: Jak wybrać idealne bryczesy damskie dla komfortu i stylu w jeździe konnej
Kształt przestrzenny wykroju stanowi drugi czynnik determinujący końcową cenę. Prosta konstrukcja z ograniczoną liczbą załamań zmniejsza ryzyko przestojów na hali produkcyjnej. Rozbudowane formy wymuszają przygotowanie bardzo skomplikowanych wykrojników introligatorskich oraz dłuższego kalibrowania pras sztancujących. Każdy nietypowy zamek krzyżowy, wewnętrzna ścianka czy dodatkowa zakładka mocująca wydłużają etap testów spasowania. Im więcej drobnych detali uwzględnia siatka przestrzenna, tym wyższe prawdopodobieństwo mikroskopijnych przesunięć. Czas przeznaczony przez operatorów na regulację urządzeń oraz eliminację niedociągnięć zawsze obciąża bazowy budżet realizacji całego nakładu.
Przeczytaj również: Jak poprawić dokładność pomiarów dzięki nowoczesnym licznikom impulsów?
Kolejność operacji introligatorskich i optymalizacja partii
Proces wytwarzania zadrukowanych pudeł przebiega według ściśle ustalonego harmonogramu. Obejmuje najpierw naniesienie farby, następnie bigowanie połączone ze sztancowaniem, a na końcu formowanie na szybkich składarko-sklejarkach. Maszyny te wymagają precyzyjnego ustawienia pasów transportowych i dysz klejowych pod konkretny model opakowania. Jakakolwiek zmiana wypracowanej kolejności natychmiast rodzi technologiczne wąskie gardła. Opóźnienie w naświetleniu matryc drukarskich blokuje pracę całego wydziału wykończeniowego. W przypadku cyklicznych zamówień dla stałych partnerów biznesowych niezmienna konfiguracja urządzeń staje się ogromnym atutem. Zachowanie tych samych parametrów wykrojnika pozwala utrzymać równy rytm pracy i zauważalnie skraca terminy między kolejnymi dostawami asortymentu.
Znaczący wpływ na czas oczekiwania mają wybrane techniki zdobienia powierzchni. Uszlachetnienia takie jak lakier UV można często połączyć z drukiem w jednym przebiegu, co mocno przyspiesza realizację. Aplikacja warstwy zabezpieczającej następuje wtedy w specjalnej wieży lakierującej natychmiast po nałożeniu farby. Zastosowanie folii matowej czy powłok barierowych wymaga z kolei przeniesienia zadrukowanych arkuszy na osobną foliarkę. Rozdziela to proces na dwa odrębne cykle robocze, wymuszając schnięcie materiału i dodatkowy transport wewnętrzny. Skala zamówienia weryfikuje, czy dodatkowe operacje da się płynnie zoptymalizować, czy spowodują one kilkudniowe przesunięcie daty odbioru.
Działająca w Dzierżoniowie firma Edytor Studio Drukarnia realizuje zadania poligraficzne od 1991 roku, zaopatrując rynek Dolnego Śląska w personalizowane materiały. Współczesne linie produkcyjne w branży są coraz częściej optymalizowane pod kątem krótkich serii oraz wycinania bardzo precyzyjnych form. Pozwala to na sprawne wypuszczanie skomplikowanych brył bez gigantycznych nakładów początkowych, choć fizyki samej tektury nie da się oszukać.
Utrzymanie stabilnego terminu oddania nakładu wynika najczęściej z wczesnego uproszczenia założeń konstrukcyjnych. Doprecyzowanie briefu surowcowego jeszcze przed fazą projektowania grafiki eliminuje potrzebę kosztownych poprawek technologicznych. Ograniczenie ryzykownych uszlachetnień i postawienie na sprawdzoną grubość tektury to najbezpieczniejsza droga do zachowania założonego budżetu. Przedsiębiorstwa zyskują w ten sposób pewność, że ich towary otrzymają wytrzymałą osłonę dokładnie wtedy, gdy jest to potrzebne.
Kategorie artykułów
Polecane artykuły

Które elementy linii produkcyjnej warto wydzielić najwcześniej, by zachować wartość odzyskanych metali

Jakie zadania realizuje komornik i na czym polega jego rola w postępowaniu

Jakie dodatkowe funkcje mogą posiadać prysznicowe słuchawki z turbiną?
